Kim był Walter A. Shewhart?
Walter Andrew Shewhart (1891–1967) był amerykańskim fizykiem, który w przemyśle telefonicznym stworzył kartę kontrolną i podstawy statystycznego sterowania procesem. Urodził się w New Canton w stanie Illinois, studiował na University of Illinois, a w 1917 r. obronił doktorat z fizyki na Uniwersytecie Kalifornijskim w Berkeley (Best i Neuhauser, 2006). W 1918 r. przeszedł do Western Electric, by poprawiać jakość sprzętu telefonicznego. Od 1925 r. do emerytury w 1956 r. pracował w Bell Telephone Laboratories.
W zakładach Hawthorne poznał W. Edwardsa Deminga, który stał się później najgłośniejszym propagatorem jego metod (Best i Neuhauser, 2006).
Najważniejsze pomysły
- Dwa rodzaje zmienności. Żadne dwa egzemplarze produktu nie są identyczne, więc jakość zawsze się waha (Shewhart, 1930). Shewhart odróżnił zmienność z przyczyn przypadkowych, wpisaną w proces, od zmienności z przyczyn wyznaczalnych, które można znaleźć i usunąć. Dziś mówi się o przyczynach wspólnych i specjalnych (Best i Neuhauser, 2006).
- Karta kontrolna (1924). W memorandum z 16 maja 1924 r. zaproponował przełożonym wykres kolejnych pomiarów z granicami, w których powinny mieścić się wyniki stabilnego procesu. Proces, w którym zostały już tylko przyczyny przypadkowe, nazwał procesem pod kontrolą; dalsze „poprawianie” go przestaje być opłacalne (Shewhart, 1930). Zaproponował karty średnich, rozstępów, odsetków i liczby wad (Best i Neuhauser, 2006).
- Dwie książki. Monografia „Economic Control of Quality of Manufactured Product” (Shewhart, 1931) i cztery wykłady z Departamentu Rolnictwa USA, wydane z redakcyjną pomocą Deminga (Shewhart, 1939).
- Cykl uczenia się. Cykl Shewharta (planuj – wykonaj – zbadaj – działaj, PDSA) łączy zarządzanie z analizą danych. Deming nazywał go cyklem Shewharta, ale przyjęła się nazwa „cykl Deminga” (Best i Neuhauser, 2006).
Pomysły Shewharta szybko dotarły do Europy. Egon S. Pearson odwiedził Bell Telephone Laboratories w 1931 r., a w 1932 r. Shewhart wykładał w Londynie; od tych kontaktów zaczęło się zaangażowanie Pearsona w kontrolę jakości w brytyjskim przemyśle (Moore, 1981). Jak statystyka jakości wyglądała po wojnie w brytyjskim browarze, opisujemy w haśle o Stelli Cunliffe.
Ciekawostka
Karta kontrolna i jedno z najsłynniejszych badań psychologii pracy narodziły się w tej samej fabryce i w tym samym roku: w zakładach Western Electric w Hawthorne od listopada 1924 r. badano wpływ oświetlenia na wydajność. Z nich wziął nazwę efekt Hawthorne. Best i Neuhauser (2006) zauważają, że mimo wspólnego miejsca i czasu obie linie pracy prawie nie czerpały od siebie pomysłów.
Jest też ironia: karty, które zdobyły uznanie na świecie, nie zmieniły pracy w samym Hawthorne. Best i Neuhauser (2006), powołując się na historię Western Electric, przytaczają relację, według której w 1941 r. można było przejść przez te zakłady i nie zobaczyć ani jednej karty kontrolnej.
Przykład: karta X̄–R w dwóch fazach
Zbiór pistonrings z pakietu qcc to – według pliku pomocy – wewnętrzne średnice pierścieni tłokowych z procesu kucia, zaczerpnięte z podręcznika Montgomery’ego z 1991 r.: 25 próbek po 5 pierścieni w fazie I (budowa karty na procesie uznanym za stabilny) i 15 kolejnych próbek w fazie II (monitorowanie). To nie są dane Shewharta, ale pokazują jego pomysł w klasycznej postaci.
Z fazy I średnia średnich wynosi 74.0012 mm, a średni rozstęp w próbce 0.0228 mm. Granice karty X̄ to 73.9880–74.0143 mm, a karty R 0–0.0481 mm. Kluczowe jest to, skąd się biorą: z zmienności wewnątrz próbek (rozstęp przeliczony na odchylenie standardowe daje 0.00979 mm), a nie ze zmienności wszystkich pomiarów razem. W fazie I obie miary są bliskie (0.01007 mm dla wszystkich pomiarów); gdy proces się przesuwa, ta druga rośnie i rozszerzałaby granice właśnie wtedy, gdy powinny alarmować.
W fazie II karta R nie daje sygnału (średni rozstęp 0.0245 mm), ale karta średnich tak: próbki 37, 38 i 39 leżą nad górną granicą, a 12 z 15 średnich jest powyżej linii centralnej. Pakiet qcc dodatkowo oznacza próbkę 40 jako koniec serii 7 punktów po jednej stronie linii. Rozrzut w próbkach się nie zmienił, przesunęło się położenie procesu – to przyczyna wyznaczalna, której trzeba poszukać.
Na rysunku
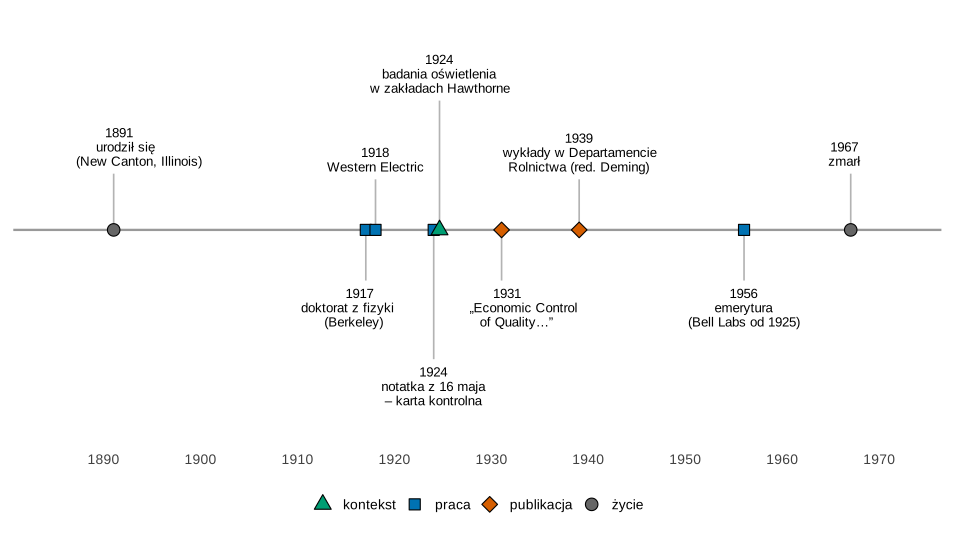
Co widać. Karta kontrolna powstała sześć lat po wejściu Shewharta do przemysłu, a książki – siedem i piętnaście lat po notatce z 1924 r. Trójkąt z 1924 r. to badania oświetlenia w tych samych zakładach.
Na co uważać. Oś pokazuje tylko zdarzenia z datami w cytowanych źródłach; nie ma na niej np. lat nauczania ani pracy doradczej, o której źródła piszą bez dat.
Podpis do pracy:
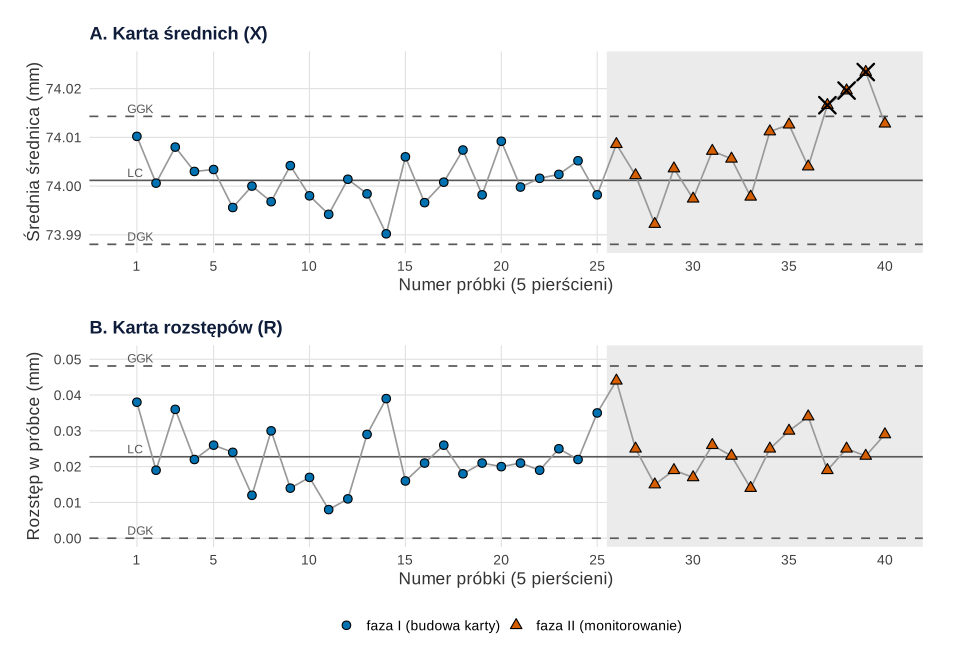
qcc::pistonrings): granice z 25 próbek fazy I zastosowane do 15 próbek fazy II. Obliczenia i rysunek: R, pakiety qcc, ggplot2 i patchwork (dane podręcznikowe, bez losowania).Co widać. Na panelu A punkty fazy I krążą wokół linii centralnej, a w fazie II średnia powoli rośnie i od próbki 37 przekracza górną granicę. Panel B jest spokojny: rozstępy w fazie II nie odstają od fazy I.
Na co uważać. Granice karty to nie granice tolerancji z rysunku technicznego – mówią, jak zmienny jest proces, a nie, czy produkt spełnia normę. Fazę I przyjmujemy za plikiem pomocy jako stabilną. Stałe A2, D3, D4 i d2 dotyczą próbek pięcioelementowych i zakładają w przybliżeniu normalny rozkład pomiarów.
Podpis do pracy:
Gdzie spotkasz Shewharta w swojej pracy
Wszędzie tam, gdzie dane przychodzą w czasie, a pytanie brzmi: zmiana czy szum?
- w zarządzaniu jakością i w ochronie zdrowia karty kontrolne pomagają odróżnić naturalną zmienność od zmiany procesu bez agregowania danych w czasie (Benneyan i in., 2003); laboratoria kliniczne korzystają z nich od ponad pół wieku (Best i Neuhauser, 2006);
- w analizie wskaźników firmy – przykład na danych sklepu z kartą p, EWMA i CUSUM pokazuje wpis Anomalie w KPI – karta kontrolna; o kontroli partii towaru przez próbkowanie przeczytasz we wpisie Kontrola odbiorcza i krzywa OC;
- w każdej analizie wariancji pojawia się jego rozróżnienie: zmienność wewnątrz grup (wariancja wewnątrzgrupowa) jest miarą szumu, z którą porównuje się różnice między grupami;
- przy ocenie interwencji na danych zbieranych w czasie (przerwany szereg czasowy) karta bywa prostym pierwszym krokiem.
Mity i nieporozumienia
- „Cykl Deminga”. Sam Deming przypisywał cykl PDSA Shewhartowi (Best i Neuhauser, 2006). Nazwa „cykl Deminga” jest powszechna, ale historycznie myląca.
- Karta to test istotności? Nie do końca. Shewhart (1930) uzasadniał kontrolę ekonomicznie: chodziło o moment, w którym szukanie dalszych przyczyn zmienności przestaje się opłacać. Karty nie warto więc czytać jak serii niezależnych testów – przy wielu punktach pojedynczy fałszywy alarm prędzej czy później się zdarzy.
- Jedna notatka zmieniła przemysł. Notatka z 1924 r. zapoczątkowała kartę kontrolną, ale w macierzystej fabryce karty się nie przyjęły (zob. ciekawostkę). Popularność przyszła przez wykłady, książki i propagatorów, przede wszystkim Deminga. Best i Neuhauser (2006) przytaczają też opinię, że Shewhart był świetnym teoretykiem, ale nie umiał przekonać do swoich pomysłów pracowników produkcji.
Karta X̄–R Shewharta w R
Kod wczytuje dane pistonrings z pakietu qcc, liczy granice karty średnich i rozstępów ręcznie ze stałych tablicowych, porównuje je z funkcją qcc(), wskazuje próbki z sygnałem i rysuje rysunek 2. Drugi przepis rysuje oś czasu (rysunek 1). Rysunki na stronie powstały z tych samych obiektów p1 i p2, którym podmieniono tylko motyw na motyw serwisu; dane, geometrie i skale są identyczne. Kod nie losuje.
1. Karta X̄–R na danych pistonrings: rysunek 2
Kod R rysunku 2
# Walter A. Shewhart: karta X̄–R dla średnicy pierścieni tłokowych (qcc::pistonrings)
suppressPackageStartupMessages({library(ggplot2); library(patchwork); library(qcc)})
kol <- c(faza1 = "#0072B2", faza2 = "#D55E00", granica = "grey35")   # Okabe–Ito
motyw <- theme_minimal(base_size = 13) +
  theme(panel.grid.minor = element_blank(), plot.title = element_text(face = "bold"), legend.position = "bottom")
data(pistonrings, package = "qcc")
# diameter – wewnętrzna średnica pierścienia (mm); sample – numer próbki (5 pierścieni);
# trial – TRUE dla 25 próbek fazy I (budowa karty), FALSE dla 15 próbek fazy II (monitorowanie)
dane <- qcc.groups(pistonrings$diameter, pistonrings$sample)           # macierz 40 × 5
faza1 <- tapply(pistonrings$trial, pistonrings$sample, all)
n <- ncol(dane)
srednie <- rowMeans(dane)
rozstepy <- apply(dane, 1, function(x) diff(range(x)))
c(probki_faza1 = sum(faza1), probki_faza2 = sum(!faza1), n_w_probce = n)

# Granice liczone ręcznie z fazy I (stałe tablicowe dla n = 5)
A2 <- 0.577; D3 <- 0; D4 <- 2.114; d2 <- 2.326
Xbb  <- mean(srednie[faza1])        # średnia średnich
Rbar <- mean(rozstepy[faza1])       # średni rozstęp
granice <- c(X_DGK = Xbb - A2 * Rbar, X_LC = Xbb, X_GGK = Xbb + A2 * Rbar,
             R_DGK = D3 * Rbar, R_LC = Rbar, R_GGK = D4 * Rbar)
round(granice, 4)
sigma_w <- Rbar / d2                # odchylenie standardowe w obrębie próbek
round(c(sigma_w_z_R = sigma_w, SD_wszystkich_faza1 = sd(as.vector(dane[faza1, ]))), 5)

# To samo w pakiecie qcc (granice z fazy I, nowe dane z fazy II)
kx <- qcc(dane[faza1, ], type = "xbar", newdata = dane[!faza1, ], plot = FALSE)
kr <- qcc(dane[faza1, ], type = "R", newdata = dane[!faza1, ], plot = FALSE)
lim <- rbind(kx$limits, kr$limits); rownames(lim) <- c("karta_X", "karta_R")
round(lim, 4)
# Sygnały według reguł qcc: punkt poza granicami i seria 7 punktów po jednej stronie linii centralnej
list(qcc_poza_granicami = unname(kx$violations$beyond.limits), qcc_serie = unname(kx$violations$violating.runs))

# Które próbki wypadają poza granice?
poza_X <- which(srednie < granice[["X_DGK"]] | srednie > granice[["X_GGK"]])
poza_R <- which(rozstepy > granice[["R_GGK"]])
list(poza_granicami_X = unname(poza_X), poza_granicami_R = unname(poza_R))
round(c(srednia_faza1 = mean(srednie[faza1]), srednia_faza2 = mean(srednie[!faza1]),
        sredni_R_faza1 = mean(rozstepy[faza1]), sredni_R_faza2 = mean(rozstepy[!faza1])), 4)
# Długość serii średnich powyżej linii centralnej na końcu fazy II
nad <- srednie[!faza1] > Xbb
seria <- rle(nad)
c(nad_LC_w_fazie2 = sum(nad), najdluzsza_seria_nad = max(seria$lengths[seria$values]))

# Rysunek 2: karta X̄ (A) i karta R (B)
k <- data.frame(probka = seq_len(nrow(dane)), srednia = srednie, R = rozstepy,
                faza = factor(ifelse(faza1, "faza I (budowa karty)", "faza II (monitorowanie)"),
                              levels = c("faza I (budowa karty)", "faza II (monitorowanie)")))
k$poza_X <- k$probka %in% poza_X
k$poza_R <- k$probka %in% poza_R
karta <- function(y, lc, dgk, ggk, poza, tytul, oy) {
  ggplot(k, aes(probka, .data[[y]])) +
    annotate("rect", xmin = 25.5, xmax = Inf, ymin = -Inf, ymax = Inf, fill = "grey92") +
    geom_hline(yintercept = c(dgk, ggk), colour = kol[["granica"]], linetype = "dashed") +
    geom_hline(yintercept = lc, colour = kol[["granica"]]) +
    geom_line(colour = "grey60") +
    geom_point(aes(shape = faza, fill = faza), size = 2.6) +
    geom_point(data = k[k[[poza]], ], shape = 4, size = 5, stroke = 1.2, colour = "black") +
    annotate("text", x = 0.5, y = c(dgk, lc, ggk), label = c("DGK", "LC", "GGK"), hjust = 0, vjust = -0.4, size = 3.2, colour = kol[["granica"]]) +
    scale_shape_manual(values = c(21, 24), name = NULL) +
    scale_fill_manual(values = c(kol[["faza1"]], kol[["faza2"]]), name = NULL) +
    scale_x_continuous(breaks = c(1, seq(5, 40, by = 5))) +
    expand_limits(y = c(dgk, ggk)) + scale_y_continuous(expand = expansion(mult = c(0.05, 0.12))) +
    labs(title = tytul, x = "Numer próbki (5 pierścieni)", y = oy) +
    motyw
}
pA <- karta("srednia", Xbb, granice[["X_DGK"]], granice[["X_GGK"]], "poza_X", "A. Karta średnich (X̄)", "Średnia średnica (mm)")
pB <- karta("R", Rbar, granice[["R_DGK"]], granice[["R_GGK"]], "poza_R", "B. Karta rozstępów (R)", "Rozstęp w próbce (mm)")
p2 <- pA / pB + plot_layout(guides = "collect") & theme(legend.position = "bottom")
p2
Wynik w R
probki_faza1 probki_faza2   n_w_probce
          25           15            5
  X_DGK    X_LC   X_GGK   R_DGK    R_LC   R_GGK
73.9880 74.0012 74.0143  0.0000  0.0228  0.0481
        sigma_w_z_R SD_wszystkich_faza1
            0.00979             0.01007
           LCL     UCL
karta_X 73.988 74.0143
karta_R  0.000  0.0481
$qcc_poza_granicami
[1] 37 38 39

$qcc_serie
[1] 40

$poza_granicami_X
[1] 37 38 39

$poza_granicami_R
integer(0)

 srednia_faza1  srednia_faza2 sredni_R_faza1 sredni_R_faza2
       74.0012        74.0077         0.0228         0.0245
     nad_LC_w_fazie2 najdluzsza_seria_nad
                  12                    7
2. Oś czasu: rysunek 1
Kod R rysunku 1
# Oś czasu: Walter A. Shewhart, 1891–1967 – lata według cytowanych źródeł
library(ggplot2)
zdarzenia <- data.frame(
  rok = c(1891, 1917, 1918, 1924, 1924.6, 1931, 1939, 1956, 1967),
  opis = c("urodził się\n(New Canton, Illinois)", "doktorat z fizyki\n(Berkeley)", "Western Electric",
           "notatka z 16 maja\n– karta kontrolna", "badania oświetlenia\nw zakładach Hawthorne",
           "„Economic Control\nof Quality…”", "wykłady w Departamencie\nRolnictwa (red. Deming)",
           "emerytura\n(Bell Labs od 1925)", "zmarł"),
  rodzaj = c("życie", "praca", "praca", "praca", "kontekst", "publikacja", "publikacja", "praca", "życie"))
# wysokość etykiety: znak = nad/pod osią, wartość = poziom (bliskie lata 1917–1939 na dwóch poziomach)
zdarzenia$poziom <- c(0.5, -0.45, 0.45, -1.15, 1.15, -0.45, 0.45, -0.45, 0.5)
zdarzenia$wyrownanie <- c(0.3, 0.7, 0.5, 0.5, 0.5, 0.3, 0.5, 0.5, 0.7)
ksztalty <- c("życie" = 21, "praca" = 22, "publikacja" = 23, "kontekst" = 24)
kolory <- c("życie" = "grey40", "praca" = "#0072B2", "publikacja" = "#D55E00", "kontekst" = "#009E73")   # Okabe–Ito
p1 <- ggplot(zdarzenia, aes(rok, 0)) +
  geom_hline(yintercept = 0, colour = "grey60", linewidth = 0.8) +
  geom_segment(aes(xend = rok, y = 0, yend = poziom), colour = "grey70") +
  geom_point(aes(shape = rodzaj, fill = rodzaj), size = 4, colour = "black") +
  geom_text(aes(y = poziom + 0.07 * sign(poziom), label = paste0(floor(rok), "\n", opis), vjust = ifelse(poziom > 0, 0, 1), hjust = wyrownanie), size = 3.5, lineheight = 0.9) +
  scale_shape_manual(values = ksztalty, name = NULL) +
  scale_fill_manual(values = kolory, name = NULL) +
  scale_x_continuous(limits = c(1885, 1972), breaks = seq(1890, 1970, by = 10)) +
  scale_y_continuous(limits = c(-1.75, 1.75)) +
  labs(x = NULL, y = NULL) +
  theme_minimal(base_size = 13) +
  theme(axis.text.y = element_blank(), panel.grid = element_blank(), axis.text.x = element_text(colour = "grey30"),
        legend.position = "bottom")
p1
Bibliografia oprogramowania
Wyniki pochodzą z uruchomienia pokazanego kodu w R 4.5.3 (karta kontrolna – pakiet qcc; dane – pakiet qcc; rysunki – pakiety ggplot2 i patchwork). W pracy podaj wersje faktycznie użytych pakietów (sessionInfo()).
- R: R Core Team. (2026). R: A language and environment for statistical computing (Version 4.5.3) [Computer software]. R Foundation for Statistical Computing. https://www.R-project.org/
- qcc (wersja 2.7): Scrucca, L. (2004). qcc: An R package for quality control charting and statistical process monitoring. R News, 4(1), 11–17. https://CRAN.R-project.org/doc/Rnews/
- ggplot2 (wersja 4.0.2): Wickham, H. (2016). ggplot2: Elegant graphics for data analysis. Springer. https://ggplot2.tidyverse.org
- patchwork (wersja 1.3.2): Pedersen, T. L. (2025). patchwork: The composer of plots [R package]. https://doi.org/10.32614/CRAN.package.patchwork
Najczęstsze pytania
Kim był Walter Shewhart?
Amerykańskim fizykiem z doktoratem z Berkeley z 1917 r., który od 1918 r. pracował w Western Electric, a od 1925 r. do emerytury w 1956 r. w Bell Telephone Laboratories. W 1924 r. zaproponował kartę kontrolną i jest uważany za twórcę statystycznej kontroli jakości (Best i Neuhauser, 2006).
Co Shewhart rozumiał przez przyczyny przypadkowe i wyznaczalne?
Przyczyny przypadkowe to drobne, nieznane źródła zmienności wpisane w każdy proces; wyznaczalne to konkretne zdarzenia, które można znaleźć i usunąć. Dziś nazywa się je przyczynami wspólnymi i specjalnymi. Karta kontrolna ma sygnalizować te drugie (Shewhart, 1930).
Dlaczego cykl PDSA nazywa się cyklem Deminga, skoro wymyślił go Shewhart?
Bo to Deming spopularyzował cykl planuj – wykonaj – zbadaj – działaj. Sam Deming nazywał go cyklem Shewharta, ale w praktyce przyjęła się nazwa „cykl Deminga” (Best i Neuhauser, 2006).
Skąd biorą się granice karty X̄–R w przykładzie z pierścieniami tłokowymi?
Ze zmienności wewnątrz próbek z fazy I: średni rozstęp 0.0228 mm pomnożony przez stałą A2 = 0.577 daje granice karty średnich 73.9880–74.0143 mm. W fazie II próbki 37–39 wychodzą ponad górną granicę, a karta rozstępów nie daje sygnału.
Powiązane hasła
Poradniki, w których użyjesz tego pojęcia
Anomalie w KPI – karta kontrolna
Sklep sportowy i dzienna konwersja: karta p, dzień tygodnia, poprawka Laneya, EWMA, CUSUM i symulacja fałszywych alarmów – pięć rysunków z kodem R.
Czytaj →PoradnikKontrola odbiorcza i krzywa OC
Huta szkła i przetwórnia: plan (n, c) z ryzyka α i β, krzywa OC, AOQL, plan podwójny i sezon z dryfem jakości – z kodem R.
Czytaj →Potrzebujesz wsparcia w analizie danych?
Wybierz ofertę dopasowaną do pracy dyplomowej albo profesjonalnego projektu naukowego.
Wyceń analizęOferta dla studentówBibliografia i dalsza literatura naukowa (APA 7)
- Benneyan, J. C., Lloyd, R. C., & Plsek, P. E. (2003). Statistical process control as a tool for research and healthcare improvement. Quality and Safety in Health Care, 12(6), 458–464. https://doi.org/10.1136/qhc.12.6.458 ● Otwarty dostęp
- Best, M., & Neuhauser, D. (2006). Walter A Shewhart, 1924, and the Hawthorne factory. Quality and Safety in Health Care, 15(2), 142–143. https://doi.org/10.1136/qshc.2006.018093 ● Otwarty dostęp
- Moore, P. G. (1981). Egon Sharpe Pearson. Journal of the Institute of Actuaries, 108(1), 115–116. https://doi.org/10.1017/s0020268100040695 ● Otwarty dostęp
- Shewhart, W. A. (1930). Economic quality control of manufactured product. Bell System Technical Journal, 9(2), 364–389. https://doi.org/10.1002/j.1538-7305.1930.tb00373.x
- Shewhart, W. A. (1931). Economic control of quality of manufactured product. D. Van Nostrand.
- Shewhart, W. A. (1939). Statistical method from the viewpoint of quality control. The Graduate School, The Department of Agriculture.
Cytowania BibTeX
@article{benneyan2003statistical, author={Benneyan, James C. and Lloyd, Robert C. and Plsek, Paul E.}, title={{Statistical process control as a tool for research and healthcare improvement}}, journal={Quality and Safety in Health Care}, year={2003}, volume={12}, number={6}, pages={458--464}, doi={10.1136/qhc.12.6.458}}@article{best2006walter, author={Best, M. and Neuhauser, D.}, title={{Walter A Shewhart, 1924, and the Hawthorne factory}}, journal={Quality and Safety in Health Care}, year={2006}, volume={15}, number={2}, pages={142--143}, doi={10.1136/qshc.2006.018093}}@article{moore1981egon, author={Moore, P. G.}, title={{Egon Sharpe Pearson}}, journal={Journal of the Institute of Actuaries}, year={1981}, volume={108}, number={1}, pages={115--116}, doi={10.1017/s0020268100040695}}@article{shewhart1930economic, author={Shewhart, W. A.}, title={{Economic quality control of manufactured product}}, journal={Bell System Technical Journal}, year={1930}, volume={9}, number={2}, pages={364--389}, doi={10.1002/j.1538-7305.1930.tb00373.x}}@book{shewhart1931economic, author={Shewhart, Walter A.}, title={{Economic control of quality of manufactured product}}, year={1931}, publisher={D. Van Nostrand}}@book{shewhart1939statistical, author={Shewhart, Walter A.}, title={{Statistical method from the viewpoint of quality control}}, year={1939}, publisher={The Graduate School, The Department of Agriculture}}